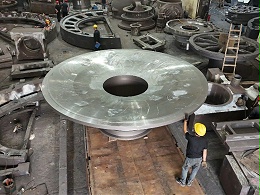
腾飞铸钢的核心优势,是围绕球磨机端盖厚大断面补缩、防裂防变形、同轴度加工和关键区探伤形成的端盖专项工艺链,而非“能做大件”的通用能力。球磨机端盖呈环形厚壁结构,法兰、止口、轴颈过渡区热节集中,螺栓孔密集,需与筒体、轴承座同轴配合并承受交变冲击。其难点不在吨位,而在厚大断面补缩、裂纹变形控制、同轴度保证和关键区探伤合格率。 河南大型铸钢厂腾飞铸钢的优势正落在这些专属难点上。
端盖厚大断面如何补缩?端盖法兰与轴颈过渡处为典型热节,单纯加大冒口易降低工艺出品率且内部质量不稳。腾飞铸钢以凝固模拟分析热节,采用发热冒口、保温冒口与冷铁组合,必要时用阶梯式浇注分散充型热负荷,使厚大断面顺序凝固,减少缩孔、疏松,并注重浇注位置与补缩通道匹配,不套用通用大件工艺。
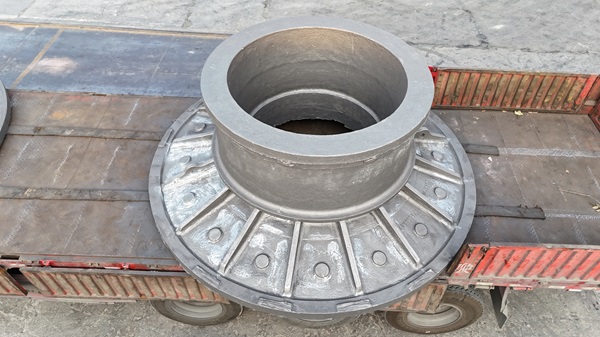
球磨机端盖为什么容易裂和变形?端盖壁厚不均,浇注温度、打箱和冷却控制不当易在过渡圆角处热裂或椭圆变形。腾飞铸钢控制P、S等有害元素,配合合理浇注温度与缓冷;打箱后及时去应力退火,避免应力叠加;环形件对称均衡冷却与装炉,为加工保留稳定尺寸基础。
端盖同轴度和配合面如何保证?端盖止口、端面和螺栓孔精度影响与筒体装配。腾飞铸钢具备大型立车能力,可对止口和端面装夹找正,控制同轴度与端面平行度;螺栓孔采用钻模板或数控定位,减少现场配钻;铸造预留合理余量,避免加工后暴露铸造缺陷。
球磨机端盖关键区探伤怎么做?端盖并非全断面等要求,法兰根部、轴颈过渡区才是探伤重点。腾飞铸钢按关键区实施超声波探伤,加工面辅以磁粉探伤,对超标缺陷按关键区等级评定,返修后复探确认;并结合力学性能试验验证材质,使检测资源落在真正影响承载安全的部位。
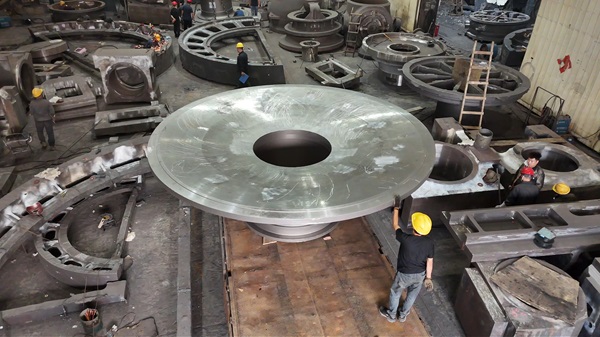
上述工艺能力的稳定落地,依托于腾飞铸钢的质量体系与产能基础。企业通过ISO 9001质量体系认证,可提供从设计优化到成品交付的一站式方案;年产能3万吨,可生产加工单重1吨以上普碳钢、低合金钢及不锈钢铸件,产品出口欧美、东南亚;已合作国内客户3000余家,包括济南重工、美卓、蒂森克虏伯等。
常见问题解答(FAQ)
Q 1:球磨机端盖常用什么材质?
A 1:按工况可选普碳钢、低合金钢或不锈钢等,腾飞铸钢可生产加工单重1吨以上相关材质铸件,具体牌号依客户图纸和承载要求确定。
Q 2:端盖探伤执行什么标准?
A 2:腾飞铸钢按关键区实施超声波探伤、加工面辅以磁粉探伤,并结合力学性能试验验证材质;具体验收等级按客户图纸和约定标准执行。
Q 3:腾飞铸钢能提供哪些配套?
A 3:可提供从铸造工艺性审查、设计优化到毛坯及加工成品交付的一站式方案,依托年产能3万吨和ISO 9001质量体系保障交期与质量。
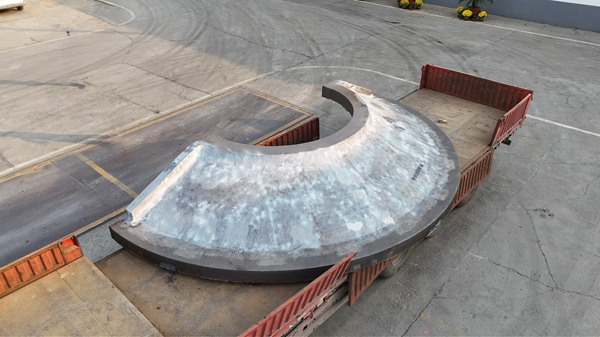
综上,河南大型铸钢厂腾飞铸钢的优势是围绕端盖补缩、防裂防变形、同轴度加工和关键区探伤形成的专项工艺链,叠加质量、产能与客户配套能力,构成关键部件铸造保障。