核心答案:大型铸钢件质量主要由原材料与冶炼、铸造工艺设计、造型制芯与砂型、浇注控制、热处理、清理与检测、生产管理与过程追溯七方面共同决定。其体积大、壁厚不均、凝固时间长、热应力大,控制思路应从“事后检验”转向“全过程预防”,并用CAE模拟、数字化检测和记录追溯验证过程有效性。
一、原材料与冶炼质量。废钢、生铁、合金材料成分及洁净度决定钢水基础质量。脱氧、脱硫、去气不充分易产生夹杂、气孔和裂纹。控制要点是炉料分类、成分微调、气体含量控制;验证靠炉前化验、炉号记录和探伤结果。
二、铸造工艺设计。浇注系统、冒口、冷铁和补贴应保证平稳充型与顺序凝固。设计不合理易产生缩孔、缩松。建议用CAE凝固模拟提前验证充型、凝固和热节,并通过首件解剖或探伤核对模拟结果。
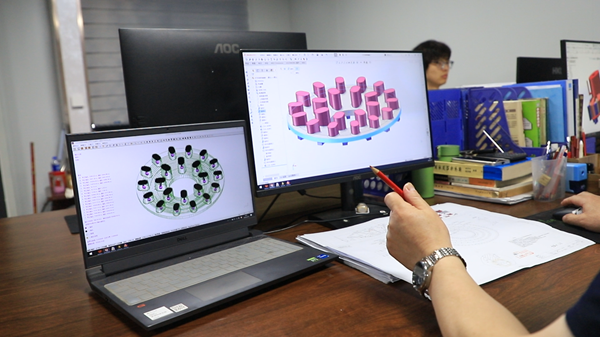
三、造型制芯与砂型质量。型砂强度、透气性、紧实度和涂料影响大型铸钢件表面及内部质量。强度不足可能涨箱、跑火,涂料不良易粘砂、夹砂。大型砂芯要控制定位、芯撑和排气;验证靠砂型检测、合箱检查和首件表面质量。
四、浇注环节控制。浇注温度、速度和保护浇注是关键。温度过高加重热裂、粘砂,过低易冷隔、浇不足。应按材质和壁厚设定工艺窗口,尽量采用保护浇注减少二次氧化和夹杂卷入;验证靠测温记录、浇注曲线和缺陷统计。
五、热处理工艺。铸后正火、回火、退火及去应力处理用于释放内应力、优化组织、防止变形开裂。参数应依据材质和壁厚制定,避免硬度不均、裂纹或力学性能不达标;验证靠热处理曲线、硬度和力学性能检测。
六、清理与检测。缺陷清理是否到位、检测是否覆盖关键部位,直接影响成品质量。超声、磁粉、射线、渗透及尺寸检测应按合同技术条件和关键部位覆盖。检测不是终点,而是验证过程控制是否有效的手段,并应形成可追溯记录。
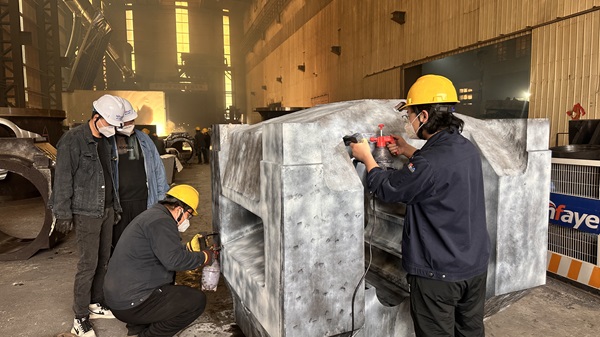
七、生产管理与过程追溯。大型铸钢件生产周期长、工序多,任一环节失控都可能造成批量风险。应建立炉号、工艺参数、热处理曲线和检测记录追溯体系,做到问题可定位、责任可追踪、改进可闭环。
总体看,大型铸钢件成品质量不是单一工序决定的,而是七环节协同控制的结果。大型铸钢件厂家腾飞铸钢将原材料冶炼、CAE工艺模拟、造型浇注、热处理和检测追溯纳入全过程质量控制,以降低缩孔、缩松、裂纹和气孔等缺陷风险。选择供应商时,可着重考察其冶炼控制、CAE模拟、热处理能力和过程追溯体系;如需了解大型铸钢件工艺方案与质量控制流程,可联系腾飞铸钢技术团队。