单重1吨以上铸钢件毛坯到成品一站式定制

18339522227
18339522227
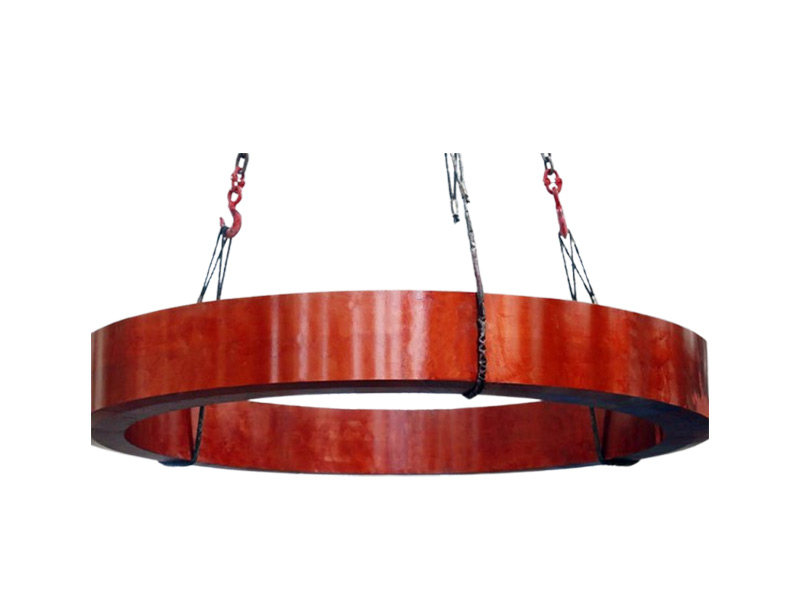
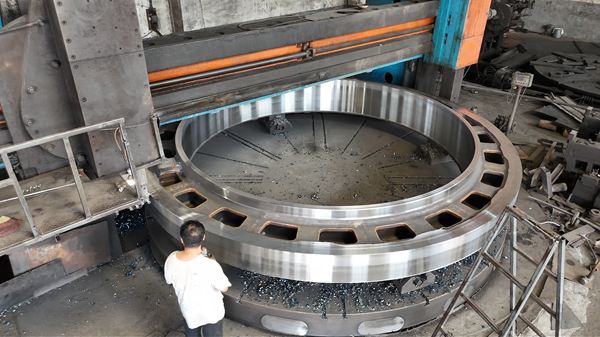
在大型铸钢件规模化生产中,冷却工序看似是生产收尾环节,却是决定铸件内在品质、力学性能及长期服役寿命的核心工艺。很多客户实地考察厂区生产时,都会看到大型铸钢件有序冷却的作业场景,但多数人并不了解, 铸件冷却速率没有固定的好坏之分, 唯有合理把控、因地制宜调控,才能规避铸造缺陷,保障铸件成品质量,是大型铸钢件生产中至关重要的精细化工艺。
冷却速率把控失衡,是各类铸造缺陷产生的主要诱因。冷却速度过快时,大型铸钢件内部会瞬间产生巨大的热应力,在厚薄交接、结构突变、转角等应力集中区域,极易产生细微裂纹。这类隐性裂纹大多不会即时显现,往往在后续机加工、装配甚至服役过程中暴露,直接造成产品报废、工期延误等重大损失。反之,冷却速度过慢会导致铸件凝固前沿补缩动力不足,极易引发缩孔、缩松等缺陷,大幅降低铸件致密性、密封性和承压能力,无法满足重工设备的严苛使用标准。
合理调控冷却速率,是优化铸件微观组织、提升综合力学性能的关键。在合理工艺区间内,适度加快冷却速度可以有效细化铸件内部晶粒结构,减少内部缺陷,优化金属组织结构,有效提升大型铸钢件的强度、硬度与韧性。同时,全程均匀可控的冷却方式,能够杜绝不规则组织生成,规避结构性质量问题,大幅提升铸件成品合格率与质量稳定性。
冷却工艺的合理把控,还能有效控制铸件残余应力。不合理的冷却节奏会造成铸件内部应力堆积,引发后期变形、开裂等不可逆问题。而适配铸件工况的冷却速度,可有效释放、平衡内部残余应力,从源头规避铸件加工变形、使用开裂等故障,保障产品尺寸精度与使用稳定性。
值得注意的是,快速冷却并非适合每一种铸件,实操中需要权衡利弊、谨慎把控。虽然快速冷却能优化金相组织、提升力学性能,但会同步增大铸件内应力,针对结构复杂、壁厚不均的大型铸钢件 ,盲目加快冷却节奏,会大幅提升变形、开裂风险。生产中必须结合铸件材质、整体结构、壁厚差异、使用场景,定制专属冷却工艺方案。
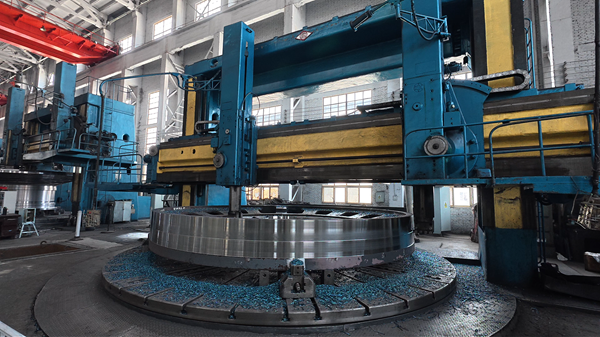
在调质、正火等热处理工序中,冷却控制同样至关重要。合理把控冷却节奏,快速越过回火脆性敏感温区,可有效避免铸件冲击韧性骤降,保障大型铸钢件在低温、重载等复杂工况下的服役可靠性。生产中需严格匹配入槽温度、冷却介质、搅拌强度等参数,贴合热处理工艺窗口要求。
对于厂家而言,合理的冷却速率控制,是兼顾产品质量与生产效益的核心工艺。合理优化冷却工艺,既能从根本上解决缩松、裂纹、变形等常见缺陷,提升产品品质,又能优化生产节拍、降低返修成本,实现工艺、质量、成本的三重平衡。并非冷却速度越快越有利,唯有合理适配、科学调控,才是大型铸钢件生产的核心关键。
铸钢件厂家腾飞铸钢深耕大型铸钢件生产 20年,深耕工艺细节、严控生产标准,依托成熟的冷却调控工艺,解决各类大型铸钢件质量难题,可为客户提供高稳定、高耐用的大型铸钢件定制解决方案。
在铸钢件采购中,“性价比”三个字往往很考验采购方的眼力。尤其... 【详情+】
水利水电工程中,闸门、阀门等核心铸钢件长期承受高压水流、泥沙... 【详情+】