单重1吨以上铸钢件毛坯到成品一站式定制

18339522227
18339522227
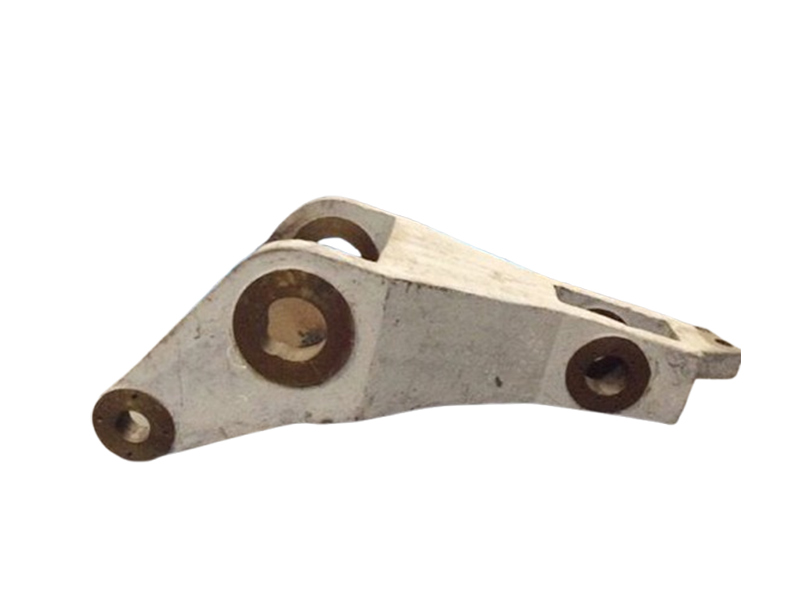
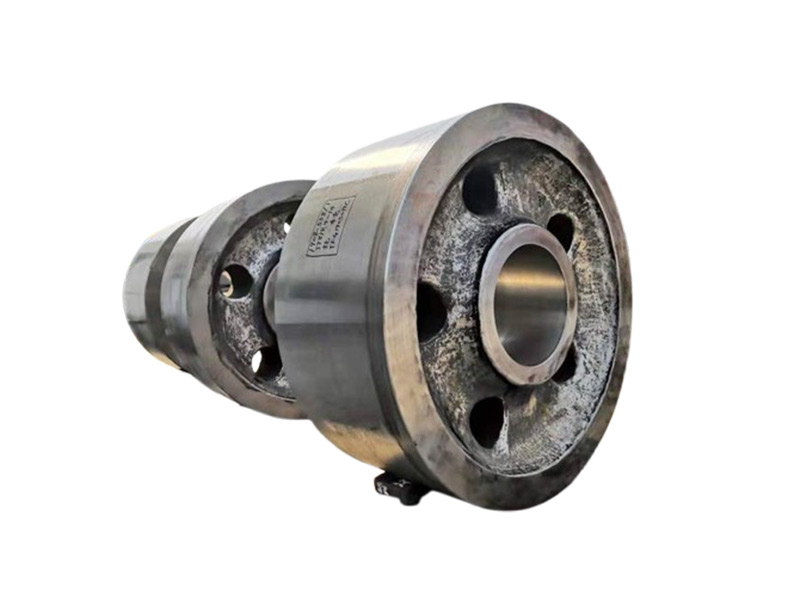
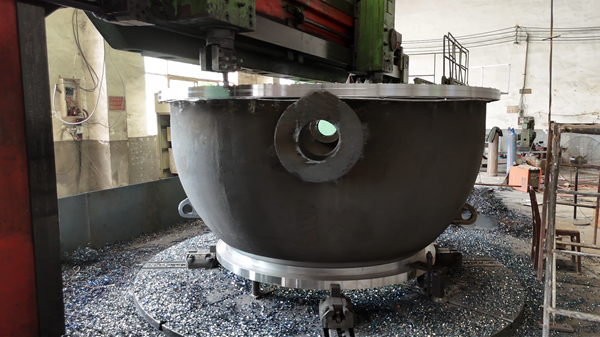
在建材、冶金、水工等重工行业中,大齿圈、渣罐、轴承座等大型铸钢件是设备核心承重部件。这类大吨位铸件结构复杂、壁厚差异大,生产成型难度高,裂纹是行业常见质量问题。铸件一旦出现裂纹,不仅需要返工修补,严重时会直接报废,延误工期,增加生产成本。不少厂家十分困惑:按标准流程生产,大型铸钢件为何仍会开裂?该如何有效防治? 结合20年大型铸钢件定制生产经验与大量落地项目案例,辉县市腾飞机械制造有限公司(简称:腾飞铸钢) 梳理出铸钢件裂纹的真实成因与实用防治技巧,帮助客户降低铸件开裂损耗,稳定产品品质。
一、大型铸钢件裂纹分类及核心成因
大型铸钢件裂纹主要分为热裂纹和冷裂纹两类,成因与危害各不相同。
1. 热裂纹
热裂纹多产生于铸件凝固末期,集中出现在壁厚过渡区、边角及浇口等热节部位。其根本原因在于冶炼环节管控不到位,导致钢水中硫、磷等杂质含量超标,进而在晶界处形成低熔点夹层。当铸件凝固收缩时,晶间结合力不足以抵抗收缩应力,进而引发开裂。这类裂纹纹路杂乱,表面带有氧化痕迹,是厚壁铸钢件中常见的高频缺陷。
2. 冷裂纹
冷裂纹多发于大型铸钢件冷却阶段,合金钢、不锈钢大型铸钢件尤为常见。核心原因是铸造过程产生的大量残余应力,与铸件结构固有的应力集中效应叠加,当局部应力超过材料强度极限时,便会产生开裂。冷裂纹纹路规整、隐蔽性强,初期不易察觉,设备运行后容易持续扩展,严重威胁设备长效稳定运行。
二、源头防控:材质与工艺优化,从根源规避开裂
实操经验表明,多数铸钢件开裂问题,根源在于前期选材和工艺设计缺陷。选材环节根据设备工况匹配普碳钢、低合金钢、不锈钢等材质,适配ZG230-450、ZG35CrMo等专用牌号,严格把控有害元素含量,通过脱氧除渣工艺提升钢水纯净度,从原料端杜绝热裂纹隐患。
工艺设计层面,腾飞铸钢采用仿真模拟与三维建模技术,提前预判铸件热节位置、温度分布与应力集中区域。通过优化冒口、冷铁、浇注系统布局,改良铸件圆角结构,去除壁厚突变问题,有效缓解应力集中,大幅降低大型铸钢件开裂概率。
三、生产严控:细化浇注与冷却管理
工艺定型后,生产细节是防裂关键。浇注阶段严格把控温度与充型速度,规避温度过高收缩形变、温度过低充型不足等问题。车间全程测温监控,采用平稳低速充型工艺,减少钢水冲刷,缩小铸件内外温差。同时优化型砂配比,平衡砂型强度与退让性,避免砂型过硬阻碍铸件收缩,预防热裂纹产生。
冷却养护至关重要!大吨位铸件严禁快速落砂、开箱急冷,腾飞铸钢采用带型缓冷工艺,让铸件均匀缓慢降温,循序渐进释放残余应力,杜绝温差骤变引发的冷裂纹。
四、后期处理:热处理+无损检测,规避潜伏缺陷
规范生产的铸件仍会残留少量残余应力,长期使用易出现二次开裂。针对该问题,大型铸钢厂可根据铸件材质、吨位定制专属热处理曲线,通过退火、回火工艺细化金相组织、释放残余应力,提升铸件结构稳定性。
热处理完成后,通过超声波、磁粉探伤等无损检测方式,筛查铸件表层与内部微裂纹,排查质量隐患,保障出厂铸件品质达标。
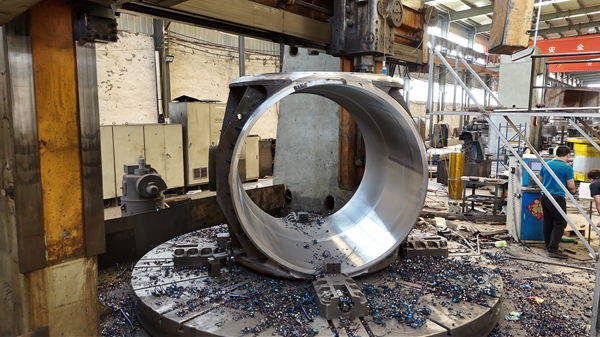
五、总结
大型铸钢件开裂是多工序疏漏导致的系统性问题,单纯修补无法规避。只有落实选材、工艺、生产、冷却、检测全流程精细化管控,才能有效降低裂纹发生率,保障设备长效稳定运行。
大型铸钢厂腾飞铸钢专注单重1吨以上大型铸钢件定制加工,可根据客户设备工况和图纸需求,提供可靠的铸钢件定制方案与技术优化建议。欢迎有需求的客户来电咨询或来厂考察,腾飞铸钢可为您提供铸件结构技术诊断与工艺优化建议,以全流程品控体系,为您的设备核心部件保驾护航。
在铸钢件采购中,“性价比”三个字往往很考验采购方的眼力。尤其... 【详情+】
水利水电工程中,闸门、阀门等核心铸钢件长期承受高压水流、泥沙... 【详情+】