铸钢件轮带作为回转窑、球磨机等大型设备的关键承载部件,工作环境恶劣,承受巨大交变载荷与热应力。辉县市腾飞机械制造有限公司(简称:腾飞铸钢)在生产实践中发现,轮带在铸造过程中易产生气孔、缩松、裂纹等缺陷,影响产品寿命与设备安全。为此,腾飞铸钢从多个环节入手,系统优化轮带铸造工艺,有效降低缺陷率,提升产品质量。
一是优化浇注系统设计,减少气孔与夹渣。传统顶注式浇注容易造成金属液飞溅、卷气。大型铸钢厂腾飞铸钢改用底注式或阶梯式浇注系统,使钢液平稳充型,减少紊流。同时,加大横浇道截面积,增设过滤网,有效拦截炉渣、脱氧产物等非金属夹杂物。浇注过程中采用氩气保护,防止二次氧化,有效降低了轮带内部气孔与夹渣缺陷。

二是改进冒口与冷铁配置,抑制缩松缩孔。铸钢件轮带壁厚差异大,补缩困难。腾飞铸钢通过数值模拟软件优化冒口位置与尺寸,采用发热保温冒口延长补缩时间。在热节区域合理布置外冷铁与内冷铁,加快局部冷却速度,实现顺序凝固。实际生产表明,优化后轮带组织致密度提高,超声波探伤合格率大幅上升。
三是严控熔炼与浇注参数,防止热裂与成分偏析。严格控制钢液中硫、磷含量,添加稀土元素细化晶粒。浇注温度控制在合理区间,避免温度过高导致晶粒粗大或过低造成流动不足。浇注后采用阶梯式冷却工艺,先慢冷再适当加快,有效抑制热裂纹产生。
四是实施热处理工艺优化,释放残余应力。铸钢件轮带粗加工后进行正火与回火处理,严格控制升温速度,避免因热应力过大产生新裂纹。回火保温时间根据壁厚合理计算,出炉空冷至室温。热处理后进行磁粉探伤,将微裂纹控制在允许范围内。
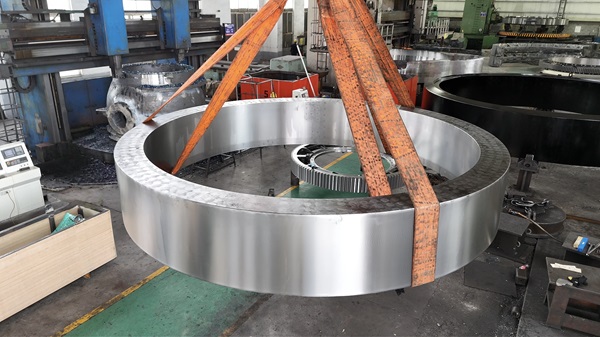
通过以上四项系统性优化,大型铸钢厂腾飞铸钢有效减少了轮带的气孔、缩松、热裂等常见铸造缺陷,产品合格率与使用寿命有效提升。这不仅降低了返修成本与废品率,也增强了企业的市场竞争力,为腾飞铸钢的长远发展奠定了坚实基础。