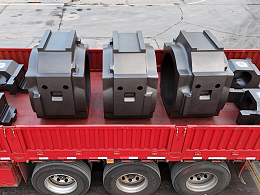
轴承座是大型铸钢件中的关键承载部件,多用于矿山、冶金、重型机械等领域。其质量直接影响设备运行精度和可靠性。气孔和砂眼是大型铸钢轴承座常见缺陷。河南大型铸钢厂腾飞铸钢从钢水、造型、浇注到检测,逐环节进行控制。
一、气孔与砂眼成因及影响
轴承座体积大、壁厚不均、结构复杂,易产生气孔和砂眼。气孔多因钢液中溶解的气体在凝固时析出,或砂型、涂料受热产生的气体未及时排出,残留在铸件内部或表面,孔壁较光滑。砂眼多是砂粒、型砂脱落物等机械夹杂进入钢液形成的孔洞,孔壁较粗糙,常伴夹砂。两类缺陷都会降低致密性、承载能力和加工性能,严重时影响使用安全,需从工艺、材料和检测多环节控制。

二、腾飞铸钢的主要控制方法
1. 提高钢水纯净度。采用精炼技术降低氢、氮、氧等气体含量,控制脱氧顺序和脱氧剂加入量,减少气体滞留形成气孔。浇注温度要适中:过高易增加收缩和气孔倾向,过低可能造成冷隔、浇不足。
2. 优化造型材料。选用高耐火度、低发气性造型材料,在保证砂型紧实度均匀的前提下增强透气性,防止高温发气形成气孔。紧实度不足易导致掉砂、冲砂,进而形成砂眼。
3. 改进浇注系统。采用底注式或阶梯式浇注,减少金属液湍流和卷气。合理设置排气孔和冒口:排气孔排出型腔气体,冒口侧重补缩和集渣。
4. 强化检测返修。内部缺陷常用超声检测,表面缺陷常用磁粉或渗透检测;射线检测根据铸件厚度和验收要求选用。发现缺陷及时返修,并按标准复检,确保符合验收要求。

三、常见问题解答
Q 1:如何减少轴承座的气孔和砂眼?
A 1:气孔控制重在钢水精炼去气、低发气材料和排气冒口;砂眼控制重在砂型紧实均匀、清理浮砂和优化浇注系统。
Q 2:气孔和砂眼有什么区别?
A 2:气孔主要由气体形成,内壁相对光滑;砂眼由砂粒等机械夹杂进入钢液形成,内壁较粗糙,常伴有夹砂。
四、结语
减少大型铸钢轴承座气孔和砂眼,不能只靠单一环节。河南大型铸钢厂腾飞铸钢从钢水、造型、浇注到检测逐环节控制,降低返修率,提高一次合格率,满足超声波检测(UT)、磁粉检测(MT)等探伤验收要求。