

建材、冶金、锻压、水利水工等行业的关键设备中,大型铸钢件承担着承载、传动、耐磨等核心功能。图纸设计合不合理,直接影响铸造环节顺不顺利,也关系到投用后的可靠性。大型铸钢厂腾飞铸钢深耕铸钢行业二十年,结合实际生产经验,谈谈大型铸钢件的设计原则与工艺把控要点。
一、设计原则
1. 结构工艺性优先
大型铸钢件体积大、壁厚不均,设计阶段就要考虑铸造成形的可行性。壁厚尽量均匀过渡,局部过厚会形成热节,冷却过程中容易产生缩孔、缩松。相邻壁的交接处做圆角处理,半径不小于相邻壁厚的三分之一,可有效分散应力,降低开裂风险。

2. 受力与变形兼顾
受力分析要贴合铸件实际工况,关键承载部位可以增设加强筋,但筋的走向应与金属液凝固方向保持一致,否则筋板本身又会形成新的热节。机加工的装夹基准和加工余量也要提前规划,单边余量根据铸件尺寸和精度要求合理预留。
3. 可检测性设计
大型铸钢件出厂前需经过无损检测,设计时应为超声、磁粉检测留出可操作的检测面。遇到封闭内腔或深孔结构,要考虑检测探头能否到达,必要时开设工艺孔,检测完成后再封堵。
二、工艺把控
1. 冶炼与成分控制
钢水纯净度是大型铸钢件质量的基础。腾飞铸钢采用德国 OBLF 直读光谱仪,对每一炉钢水进行成分分析,C、Si、Mn、S、P 等元素严格管控,其中 S、P 含量偏高会直接削弱铸件的韧性和抗裂能力,必须盯紧。
2. 浇注系统与冒口设计
浇注系统讲究 "快而稳",钢水充型过程中不能飞溅,否则容易产生氧化夹渣。冒口的位置要顺着顺序凝固的思路布置,放在铸件凝固的热节部位,确保补缩通道畅通。必要时借助华铸 CAE 仿真软件模拟凝固过程,预测缩孔位置并优化方案。

3. 热处理工艺
大型铸钢件浇注后必须经过热处理释放铸造应力、细化晶粒。常用正火加回火工艺,正火温度根据材质确定,保温时间按壁厚计算,回火温度根据所需硬度与韧性匹配调整。
4. 无损检测与质量追溯
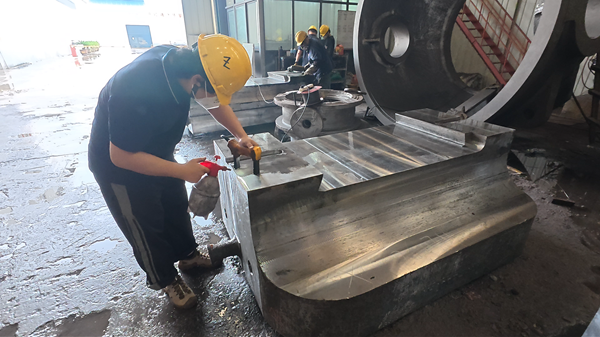
腾飞铸钢对每件铸件实行全流程质量追溯,记录冶炼炉号、浇注时间、热处理曲线、检测结果等信息。关键部位按客户要求进行超声波检测和磁粉检测,验收等级按双方约定执行。
三、结语
大型铸钢件从设计到铸造环环相扣,图纸上一处考虑不周,到了车间可能就是一道难题。大型铸钢厂腾飞铸钢二十年认准一个理:好铸件不是检出来的,是设计出来的。前期多花一分心思,后期少耗十分成本。因此二十年来我们只做一件事 —— 帮客户把图纸变成‘好做、好用、好验’的可靠铸件。
