单重1吨以上铸钢件毛坯到成品一站式定制

18339522227
18339522227
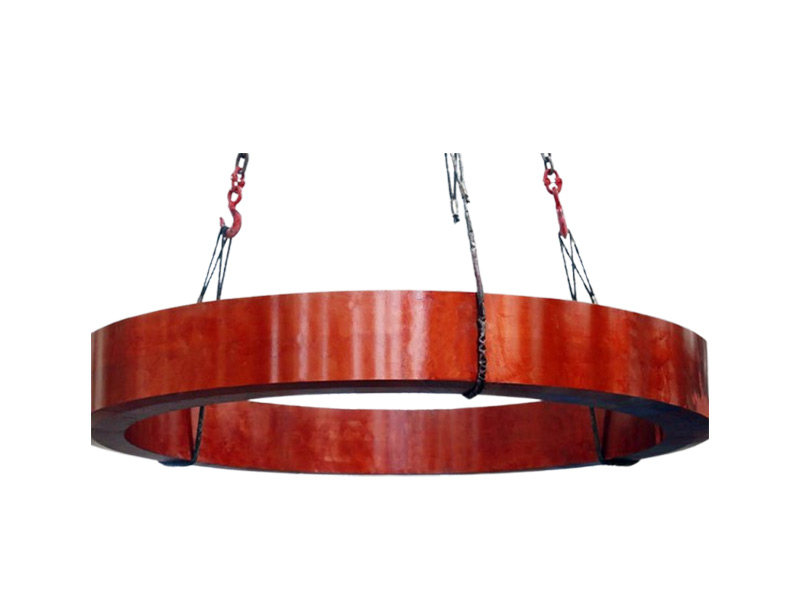
对于大型铸钢件厂家来说,不愿意面对的质量问题就是开裂。气孔、夹渣尚可通过焊补修复,关键受力部位一旦出现裂纹,整件铸件往往只能报废。大型铸钢厂腾飞铸钢是一家专注大型铸钢件生产二十年的源头工厂,从接到图纸的那一刻起,就把防裂作为贯穿所有工序的主线。
在腾飞铸钢,工艺设计不是从一张白纸开始。二十年积累的数千件大型铸钢件生产数据反复指向同一个结论:开裂极少发生在壁厚大的位置,而集中在厚大截面与薄壁连接的过渡区。这个区域凝固收缩速度不一致,应力一旦释放不及时,裂纹就会从圆角根部撕开。投产前,技术团队针对每一件定制铸件搭建凝固仿真模型,排查这些过渡节点,结合历史数据调整浇冒口位置和冷却梯度。很多在图纸阶段看起来没问题、实际浇注时容易出问题的结构,在这一步就被识别并调整掉了。这也是腾飞铸钢在大型铸钢件铸造工艺上与多数同行拉开差距的地方。
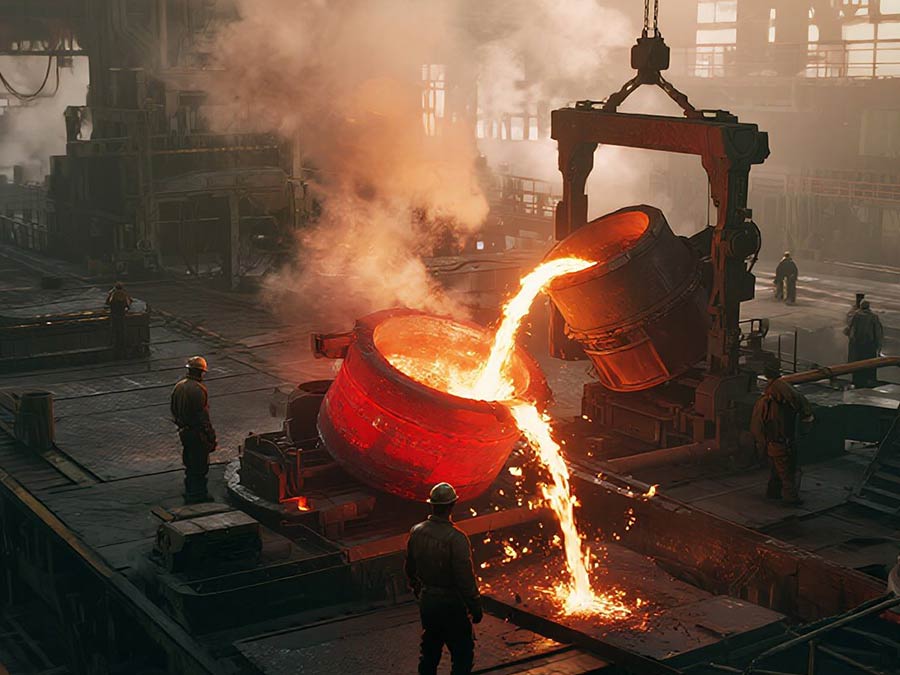
钢液纯净度是另一个容易被忽视的裂纹诱因。硫、磷等有害元素在晶界偏析后会削弱材料的抗裂能力,这一点在高合金材质上表现尤为突出。腾飞铸钢采用双联熔炼配合包底吹氩精炼,目的就是尽量从源头压掉这类风险。浇注温度和充型速度同样不套统一参数,而是按材质单独设定。以ZG35CrMo大型铸钢件生产为例,这种材质对裂纹较敏感,浇注窗口比普通碳钢窄得多,参数稍有偏差就可能在凝固初期留下微裂纹。这套精细化流程目前已经过数百个项目的实际验证。
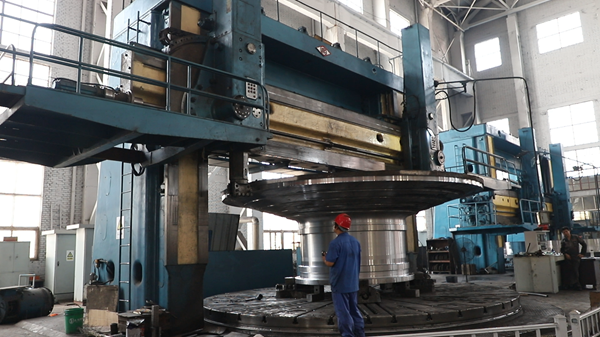
如果把前两道工序比作预防,热处理就是一次“解压”。凝固过程中积累的内应力如果释放不彻底,铸件在后续加工甚至使用阶段迟早要裂。腾飞铸钢采用分段式随炉升温、梯度保温、控制冷却速率的热处理方案,核心逻辑是让应力有足够时间缓慢释放,而不是在急热急冷中被强行逼出来。对壁厚超过200mm的厚大截面铸件,标准工艺之外还会追加一次去应力退火。这道工序在矿山大型铸钢件耐磨件上体现得尤其明显——重载冲击工况下,抗裂性能直接决定使用寿命,多一道退火工序带来的成本增加,远低于早期失效造成的损失。
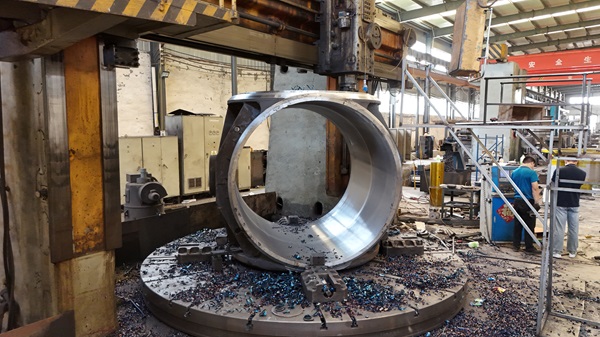
所有工艺手段都要靠检测来验证。腾飞铸钢的质检流程分两道:磁粉探伤负责表面和圆角区域,专门查找肉眼看不见的微裂纹;超声波探伤深入厚大截面内部,确认没有隐藏的深层缺陷。每一件出厂大型铸钢件的检测数据都完整留存,与对应批次的工艺参数一一关联,客户在后续使用中如有问题,可以快速追溯到具体环节。
二十年深耕大型铸钢件领域,大型铸钢厂腾飞铸钢没有把开裂当成一句“行业通病”就轻轻放下。控制开裂从来不是一个环节的事,而是从图纸到成品出厂每一步都较真的结果。如果您有定制大型铸钢件需求,可以联系腾飞铸钢获取专属大型铸钢件定制加工方案。
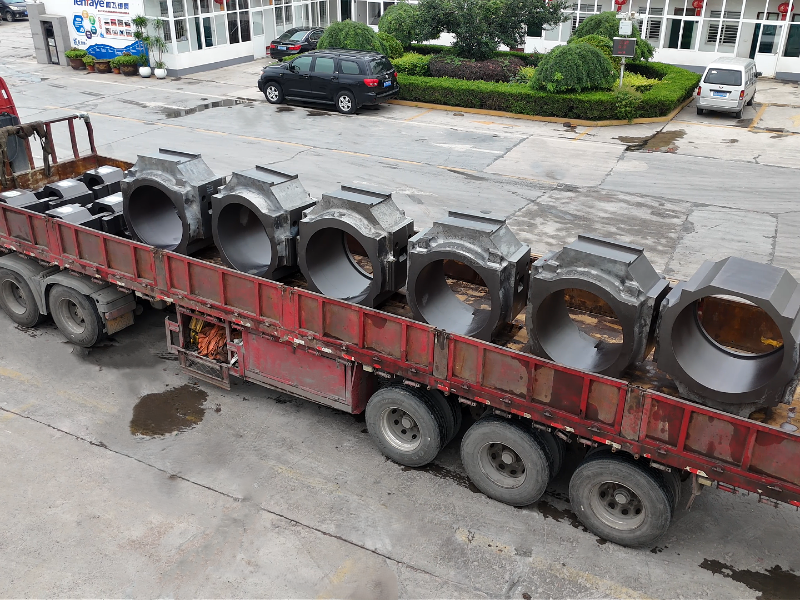
在重型装备领域,大型铸钢件是整机的承力核心,其质量直接关系到... 【详情+】
九月第一天,铸钢件厂家腾飞铸钢从清晨7点25分的全员集结开始... 【详情+】