单重1吨以上铸钢件毛坯到成品一站式定制

18339522227
18339522227
重工行业采购铸钢件,交付周期与探伤品质始终是采购方关注的两个核心点。为赶项目节点压缩生产周期,容易出现缩松、夹渣等内部缺陷,返工反而拉长交付;为严控探伤标准而过度延长生产与检测,又可能错失安装窗口。平衡二者不能靠单环节赶工,而要靠全流程精细化管控。
一、前置工艺模拟,减少后期返工
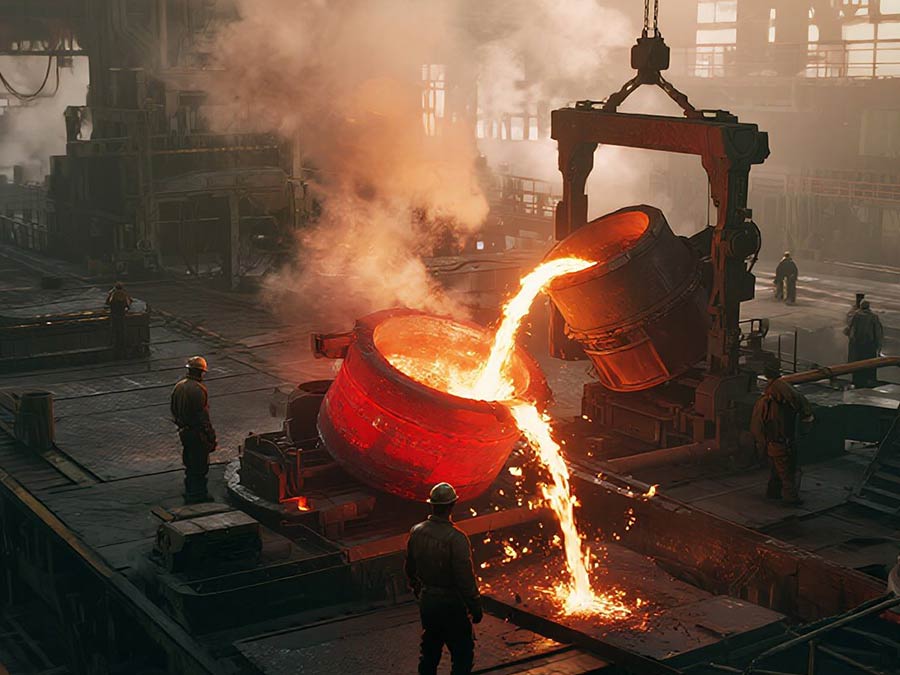
大型铸钢厂腾飞铸钢接到定制铸钢件需求后,会结合工况参数和三维模型完成全流程工艺模拟,提前预判生产过程中可能出现的缩松、成分偏析、变形等风险,同步优化浇注路径与冷却方案,减少生产中途调整频次。采购方对接大型铸钢件厂家时,可以要求供应商同步提供铸钢件工艺模拟报告与关键节点推进计划,把质量风险管控前移,避免探伤环节才发现缺陷,导致整件返修延误工期。

二、全流程节点管控,不把问题留到探伤
从铸钢件原材料入厂光谱检测,到冶炼环节成分实时核验,再到造型、浇注、冷却各阶段的按节点校验,全工序数据同步记录、全程可追溯。采购方可以在铸钢件采购技术协议中设置明确的过程见证点,覆盖原材料、冶炼、浇注、热处理、探伤五大关键环节。铸钢件探伤需严格按对应标准执行,包括UT超声波探伤、MT磁粉探伤等检测方式,依据GB/T 7233系列标准及双方确认的技术协议,明确检测方法、合格等级、抽检比例。尤其要注意,探伤与热处理、粗加工的衔接顺序必须符合技术协议要求,不得为压缩周期提前或省略必要工序。
三、分级探伤方案,匹配不同重工工况需求
并非铸钢件的所有区域都需要执行同一等级的探伤标准。可根据铸钢件实际受力特点,区分关键受力面与非核心区域,由设计方、采购方与铸钢件供应商三方共同确认不同部位的探伤方法、检测比例及验收级别。通过这种方式合理分配检测资源,避免无差别全区域执行高等级探伤,占用不必要的生产工期。排产阶段提前做好工序排布,将探伤环节与热处理、粗加工流程顺畅衔接,减少工序间的等待空窗。所有探伤分级规则需形成书面确认文件,供应商不得单方面降低验收标准。

对于重工行业长期采购合作而言,交付与品质的平衡,核心在于全流程前置规划和精细管控。大型铸钢厂腾飞铸钢可根据项目需求,提供工艺模拟方案、探伤执行方案、检测能力表与同类大型铸钢件交付案例,保障每件出厂产品探伤结果可追溯、工况适配稳定。需要大型铸钢件探伤与排产方案?欢迎联系我们获取技术协议建议、探伤方案与排产报价。
常见问题(FAQ)
Q 1:铸钢件UT探伤什么时候做?
A 1:通常在热处理后、粗加工后按技术协议执行,关键件可能要求交付前探伤。
Q 2:关键受力面探伤等级怎么定?
A 2:由设计方按工况、应力和失效风险确定,采购方在技术协议中书面确认。
Q 3:如何避免探伤返工拖交付?
A 3:前置工艺模拟、设置过程见证点、分级探伤、排产衔接,并约定第三方抽检。

重工行业采购铸钢件,交付周期与探伤品质始终是采购方关注的两个... 【详情+】

在矿山破碎、冶金冶炼、水泥建材及重型锻压领域,大型铸钢件作为... 【详情+】