单重1吨以上铸钢件毛坯到成品一站式定制

18339522227
18339522227
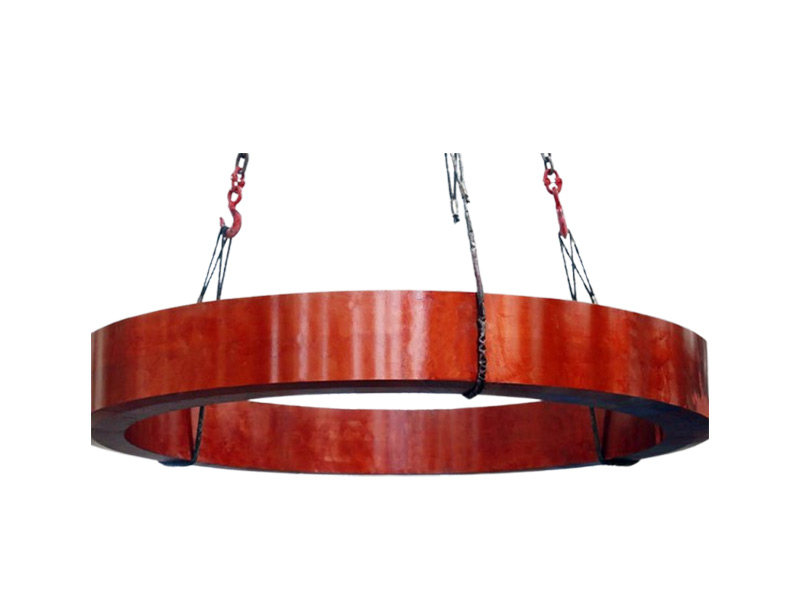
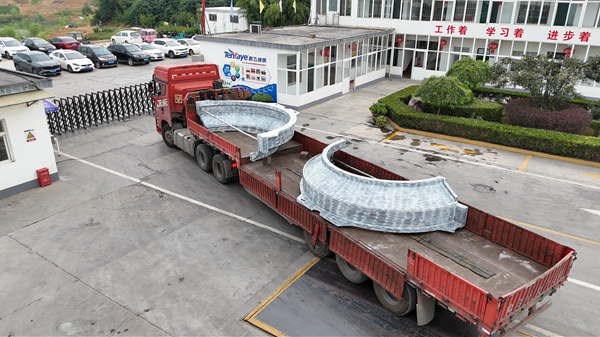
大型铸钢件常用于冶金、矿山、重型机械等设备的关键承载部位。这类铸件一旦出现裂纹、缩孔,后续焊接修复难度大,严重时还会影响设备运行安全。大型铸钢厂腾飞铸钢在铸钢件生产加工领域做了20年,下面按材料、模具、工艺、结构、检测五个环节,梳理出实际生产中容易出问题的管控点。
一、材料选择与准备:从源头规避质量隐患
大型铸钢件的选材,首先要看使用工况。承受冲击的铸件,要保证韧性和强度;接触磨损的铸件,要考虑耐磨性;在腐蚀环境下工作,则要兼顾耐蚀性。材质确定后,化学成分和杂质含量必须控制住,尤其是硫、磷含量,偏高会增加热裂倾向。常见材质如ZG270-500、ZG20SiMn、ZG35CrMo等,各有对应的成分范围和力学性能要求,不能混用。
原材料入厂不能只走形式,废钢、合金料等都要按批次核验。腾飞铸钢在原料环节会把合金料与废钢分区堆放,避免混料,因为一旦成分偏了,后面热处理很难补救。
二、模具设计与制作:影响成型精度与表面质量
模具设计直接决定大型铸钢件能不能顺利成型。设计时除了匹配铸件的结构和尺寸,还要考虑模具本身的强度、刚度和稳定性。浇注系统和冷却系统要一起看:浇口位置、冒口大小、冷铁布置,都会影响金属液填充和冷却速度。如果浇注系统设计不合理,容易出现冷隔、浇不足;冷却不均,则可能带来变形或裂纹。
模具加工完成后,尺寸精度和表面光洁度要逐项检查。表面粗糙度高,粘砂风险就大;尺寸偏差大,后续加工余量不好控制。
三、铸造工艺控制:全流程关键参数管控
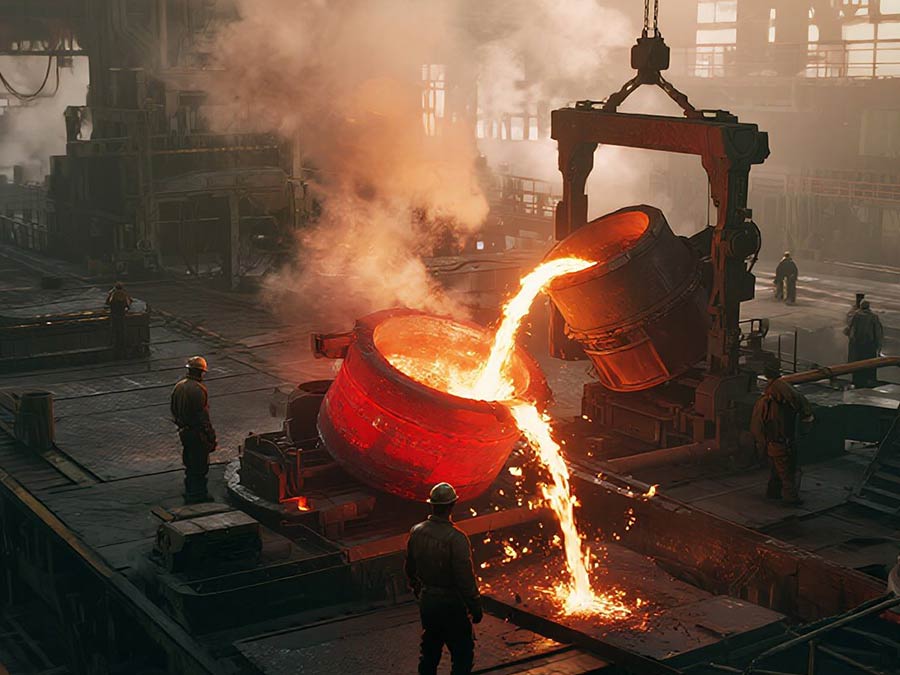
铸造工艺控制的核心,是把冶炼、浇注、脱氧几个环节的参数稳住。冶炼温度要根据材质和炉况调整,温度过高容易晶粒粗大,温度过低则流动性差。浇注速度和浇注压力要配合壁厚与结构,薄壁件速度稍快,厚大件则要控制好补缩。
浇注过程中,金属液要平稳、连续注入型腔。流速过快会产生湍流、卷气,流速过慢又可能冷隔。脱氧环节,单一脱氧剂有时不够稳定,复合脱氧剂能进一步降低钢水中氧含量,减少气孔缺陷。腾飞铸钢在浇注前会确认钢水温度、浇注顺序和冒口补缩方案,避免现场临时调整。
四、铸件结构与壁厚:兼顾强度与成本平衡
铸件结构设计要符合铸造工艺特性。尖角、壁厚突变、局部过厚或过薄,都会造成内应力和热应力集中,增加裂纹风险。壁厚过渡尽量均匀,冷却速度差异小,缩孔、缩松才好控制。
在满足工况强度要求的前提下,结构设计还要考虑产品重量和生产成本。不必要的加厚会增加重量和加工量,过度减薄又可能影响使用安全。这个平衡要在设计阶段就确定,不能等到浇注后再补救。
五、质量控制与检测:贯穿生产全流程
质量控制不能只放在成品阶段。生产过程中,材料检验、模具检查、浇注过程监控要同步进行,每一道工序按工艺规范执行。成品阶段则通过外观检查、尺寸核验、力学性能测试和无损检测来确认质量。
只有各项指标符合客户要求,铸件才能出厂交付。腾飞铸钢在大型铸钢件检测环节会按客户技术协议执行,需要探伤的件按标准出具报告。
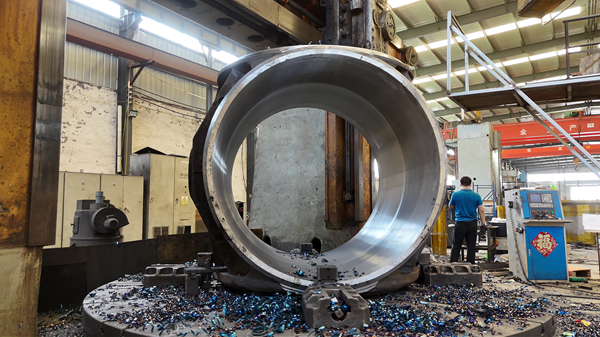
大型铸钢件加工涉及材料、模具、工艺、结构、检测多个环节,任何一处控制不到位,都可能变成裂纹、缩孔。大型铸钢厂腾飞铸钢20年专注铸钢件生产加工,从原料入厂到成品交付按流程管控。如需了解具体工艺细节或咨询报价,欢迎联系我们。

铸钢行业,容不得半点浮躁。一件合格的大型铸钢件,从原料入厂到... 【详情+】

大型铸钢件常用于冶金、矿山、重型机械等设备的关键承载部位。这... 【详情+】