单重1吨以上铸钢件毛坯到成品一站式定制

18339522227
18339522227
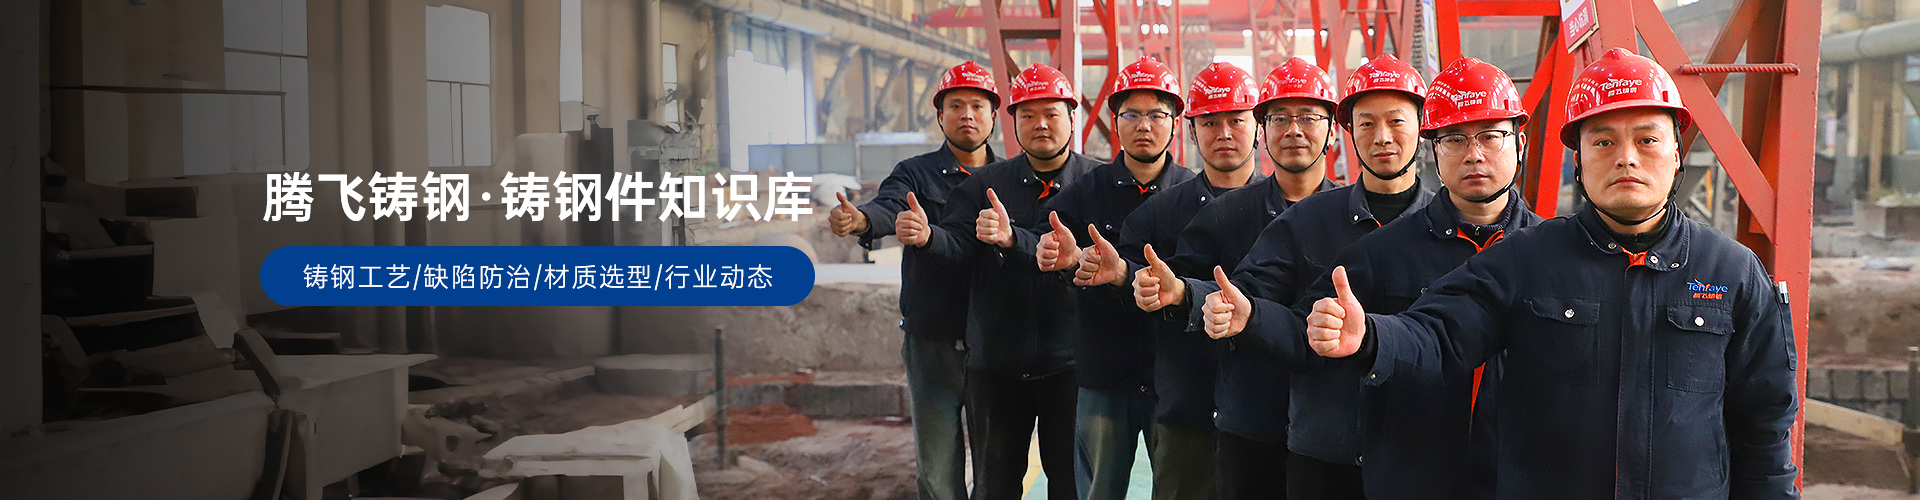
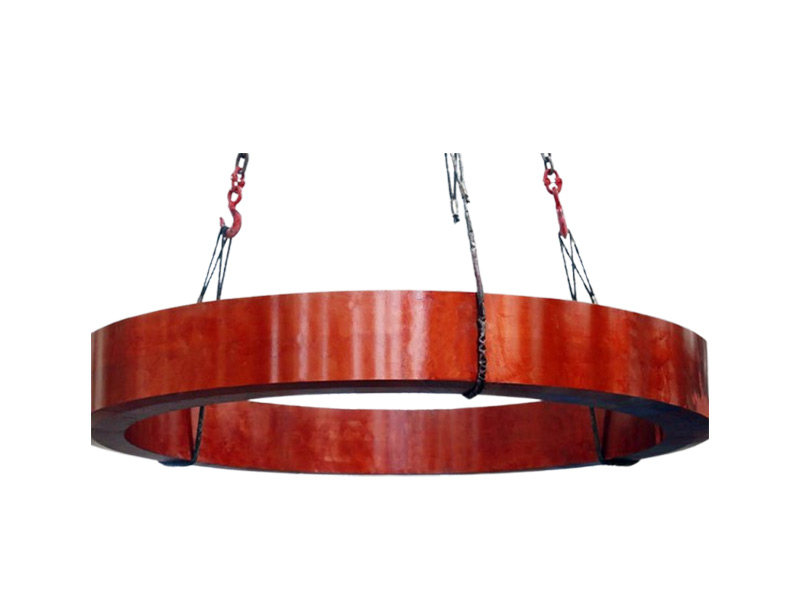
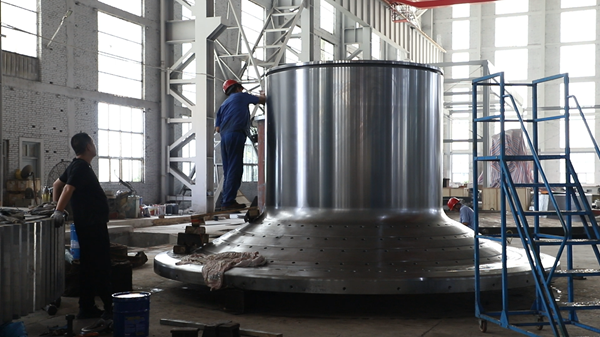
大型铸钢件形状尺寸差异大,铸造流程中的每一道工序都直接影响成品质量。一旦某一环节操作不当,气孔、缩松、缩孔、砂眼乃至变形等缺陷便接踵而至。因此,既要把握好铸钢件的原材料质量也要把握好铸造流程的每一步。
一、变形的主要原因
从铸造厂家腾飞铸钢多年的生产经验来看,导致大型铸钢件变形的原因集中在以下四个方面:
1、不同型腔之间温差过大,冷却速度不一致,导致各部分收缩不协调;
2、铸造流程设计时未能充分预估并补偿不均匀收缩量,铸件在凝固过程中产生超出允许范围的形变;
3、模具设计位置不合理,铸件在凝固和冷却阶段受力不均;
4、模具温度偏高而自身硬度不足,加之预设冷却时间偏短,变形风险进一步被放大。
二、优化方向与改进措施
针对上述原因,铸造厂家可从以下环节优化现有工艺:
1、温度控制方面,当模具温度偏高时,适当延长冷却时间,使铸件缓慢降温,可有效避免急冷引发的内应力和裂纹;
2、通过调整浇注顺序、合理布置加热或冷却通道,使各型腔温度趋于一致,从源头减少因温差导致的收缩差异;
3、模具结构方面,设计阶段适当增加内壁弧度和圆角过渡,既有助于金属液充型流动,也能减少应力集中点。
4、确保模具顶杆位置对称、受力平衡,避免脱模时因单侧受力造成铸件扭曲或局部损伤。
三、其他常见缺陷的系统预防
变形之外,缩松、砂眼、夹渣等缺陷同样需要从工艺层面系统防范:
1、严格把控原材料纯净度和型砂质量,减少夹渣和砂眼;
2、优化浇注系统设计,保证充型平稳,避免卷气引发气孔;
3、合理设置冒口和冷铁,强化顺序凝固,有效补缩,避免缩松、缩孔。
四、持续创新,完善每道工序
大型铸钢件生产复杂多变,铸造厂家唯有不断研发新材料、引入模拟仿真技术、细化作业标准,才能在设计阶段预判风险,在过程中有效控制,在终端检验时严把质量关。完善每一道工艺流程,不仅是解决现有缺陷的关键,更是提升产品竞争力、满足客户需求的根本路径。
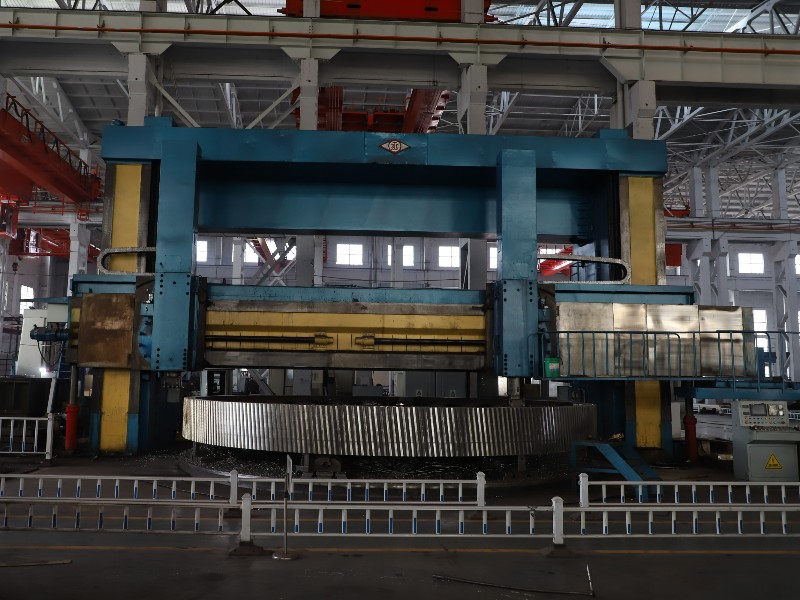
在铸钢件采购中,“性价比”三个字往往很考验采购方的眼力。尤其... 【详情+】
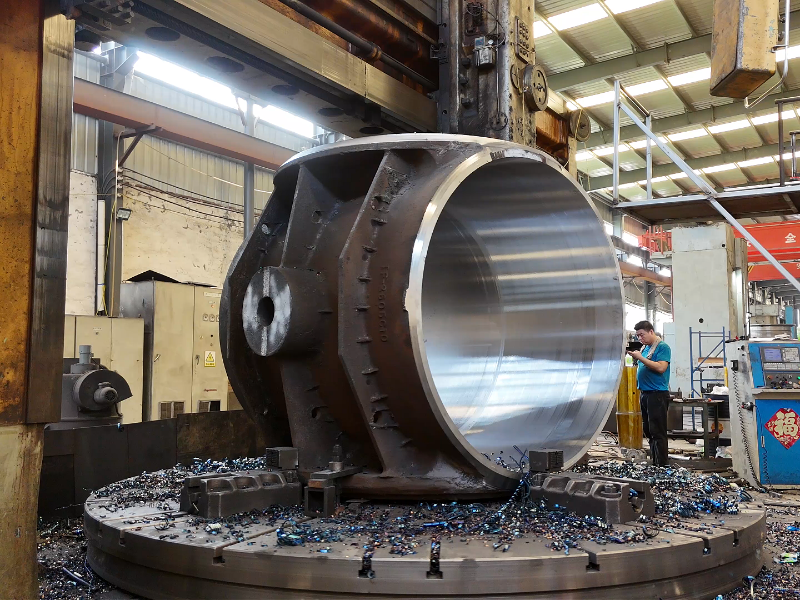
水利水电工程中,闸门、阀门等核心铸钢件长期承受高压水流、泥沙... 【详情+】