单重1吨以上铸钢件毛坯到成品一站式定制

18339522227
18339522227
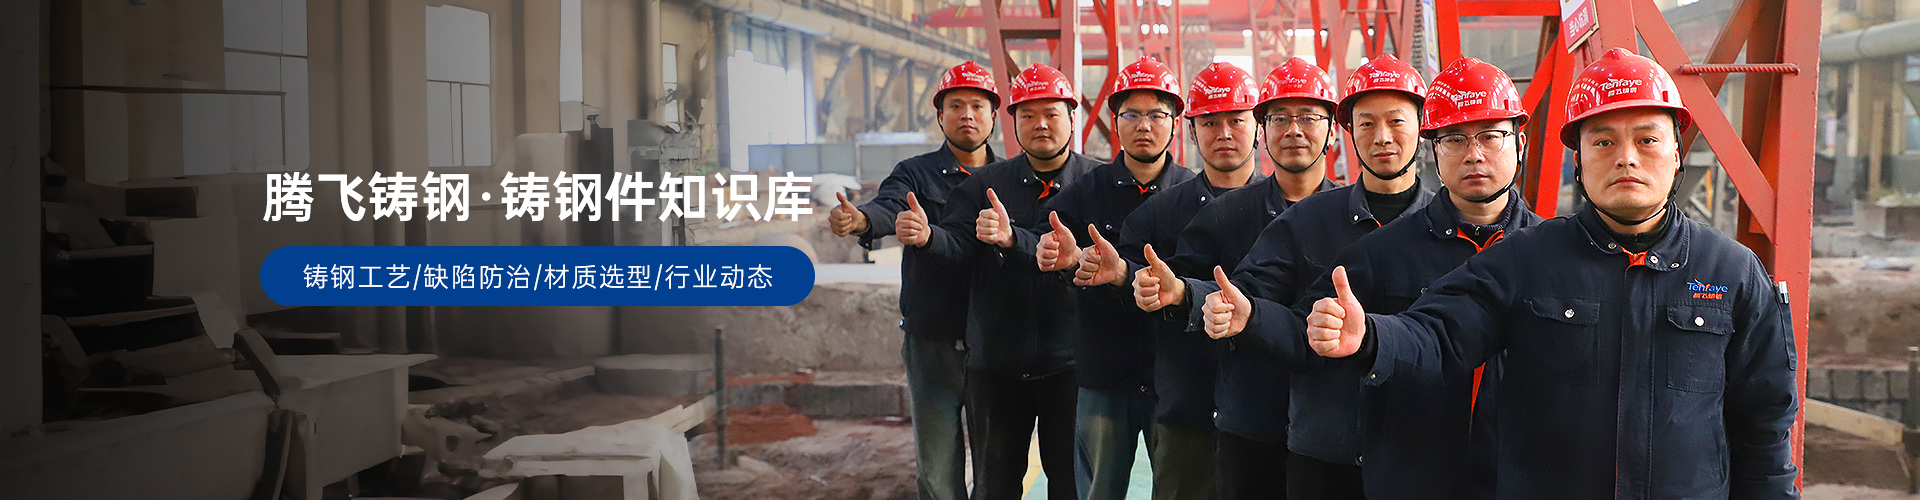
摘要:大型铸钢件是重型装备的“骨骼”,一旦内部出现缩孔、缩松或裂纹,装到设备上就是安全隐患。质量不稳定,真不是因为厂家不想做好,而是生产链条太长、变量太多。把下面四道工序做到位,合格率会稳稳往上走。
一、
质量波动,通常不是单一环节的问题
大型铸钢件从废钢进厂到成品出厂,要经过熔炼、造型、浇注、清砂、热处理、检测等十几道工序。上一道的偏差,下一道很难补回来:成分偏了,强度和韧性跟着跑;浇注系统设计不好,厚大部位容易缩松;型砂透气性差,气体排不出去就形成气孔;热处理曲线没控好,残余应力大,后期加工或服役中容易开裂。
所以,质量稳定不是“把某一点做到万无一失”,而是让四道关键工序形成一个互相咬合的闭环。少了哪一环,问题都会从下一环冒出来。
二、 四道工序,一道都不能省
① 原材料与成分关:起点干净、成分准,后面才稳
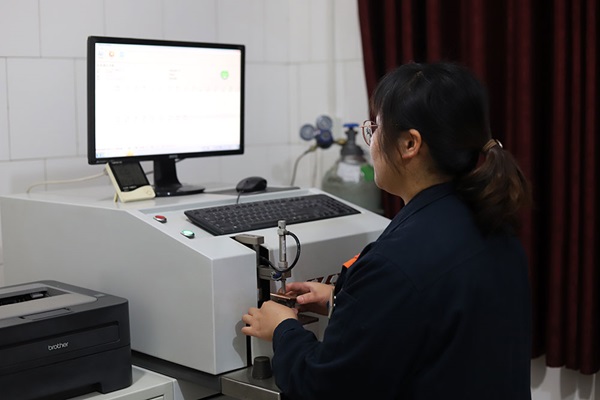
大型铸钢件的质量,从废钢和合金进厂就开始定了。废钢分类存放、避免混入有害元素,合金和辅料按标准验收,是基本要求。真正决定成分精度的,是炉前控制。
大型铸钢厂腾飞铸钢每炉钢水都用德国 OBLF 直读光谱仪快速测定元素成分,并配合包底吹氩技术,有效去除钢水中有害气体和夹杂物,同时把碳、硅、锰、铬、钼等关键元素控制在牌号允许区间内。成分这一关把住了,后面热处理、力学性能才有稳定的基础。
② 工艺设计关:先把缩孔、缩松"算"出来
铸钢件结构复杂、壁厚差异大,厚大部位和热节处容易出现缩孔、缩松。靠经验试错,成本高、周期长,还不一定准。更好的办法是在浇注前就把凝固过程"看"一遍。
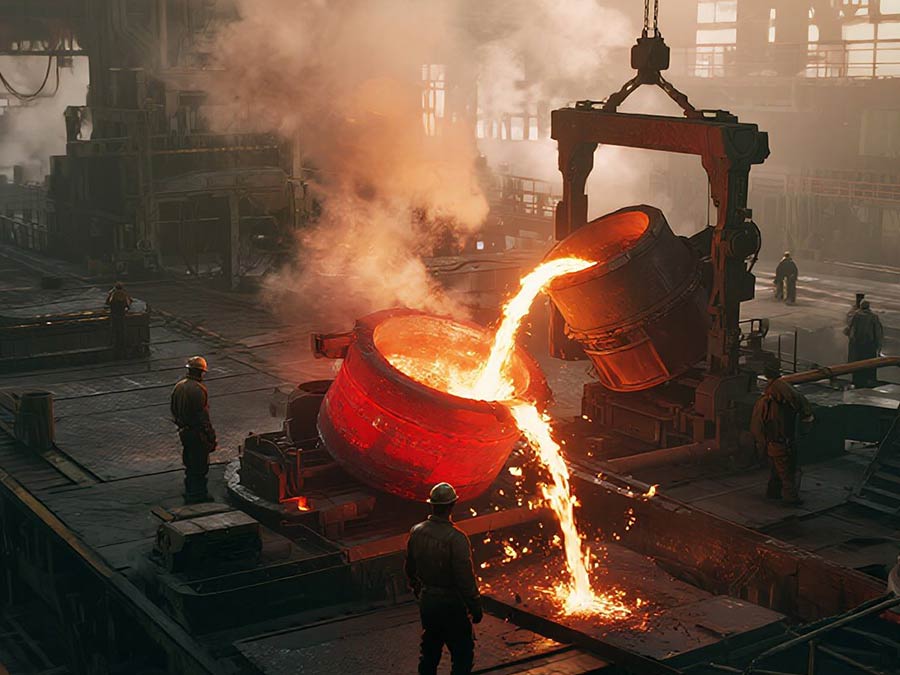
大型铸钢厂腾飞铸钢在工艺设计阶段会用铸造模拟软件对充型、凝固顺序进行预判,据此设计浇口、冒口和冷铁布置。底注式浇注让钢水从型腔底部平稳上升,减少卷气和飞溅;冒口放在热节上方或侧方提供补缩;冷铁调节局部冷却速度,推动顺序凝固。把缺陷风险在浇注前消化掉大部分,现场才能更稳。
③ 造型浇注关:型砂和温度,差一点都不行
工艺设计再合理,也得靠造型和浇注兑现。腾飞铸钢采用水玻璃砂造型工艺,根据铸件结构和重量调整水玻璃加入比例,控制 CO₂硬化时间,让砂型同时具备足够的强度、透气性和退让性。型砂太紧实,气体排不出;太松散,浇注时容易冲砂、夹砂。
浇注时,钢水温度、浇注速度和连续性必须匹配材质与壁厚。温度过低,充型不足;温度过高,缩松倾向加重;断流则容易形成冷隔。现场每炉测温、按工艺卡执行,是这一道关卡的基本功。
④ 热处理与检测关:缺陷藏不住,数据说得清
大型铸钢件凝固后,内部仍有铸造应力和粗大晶粒。通过退火、正火、回火等热处理,可以去除应力、细化晶粒、提升力学性能。热处理过程要记录温度曲线,不能凭感觉升降温。
检测是关键的一道防线。腾飞铸钢对关键受力件做超声波检测、磁粉探伤,内部缩孔、裂纹和表面微裂纹都能被排查出来,并按标准判定合格等级。关键受力件从严把控,一般结构件按规范执行。

三、 质量稳定,靠的是"数据闭环 + 可追溯"
四道工序做扎实,还需要一个兜底机制:全流程质量追溯。原材料批号、冶炼参数、浇注记录、热处理曲线、检测报告,全部数字化归档。一旦某一批次出现异常,可以追溯到具体炉号、班组和工艺参数,快速定位原因,而不是靠经验猜。
大型铸钢厂腾飞铸钢已通过质量、环境、职业健康安全、能源四项管理体系认证。对采购方来说,这意味着"靠谱"不只是口头承诺,而是可以被审计、被复盘的流程。
四、 常见问题
Q1:怎么判断一家大型铸钢厂质量稳不稳?
不要只看报告,要问四件事:炉前有没有光谱检测、工艺设计有没有模拟、浇注有没有按温度曲线执行、关键件有没有超声/磁粉双检。四样都做到位,稳定性才有保障。
Q2:铸钢件常见的报废原因是什么?
内部缩孔、缩松和裂纹。外表往往看不出来,加工或运行一段时间后才暴露。所以浇注前的工艺模拟和浇注后的无损探伤都很关键。
Q3:周期一般多久?
视重量和复杂程度而定。工艺设计、木模、铸造、热处理、精加工一站式在厂内完成,能减少外协等待。具体以图纸评审后排产为准。
Q4:能不能按我们的材质牌号做?
可以。普碳钢、低合金钢、不锈钢等材质系列都能按图纸与工况配制,炉前光谱报告可随货提供。
铸钢件质量波动,表面看是运气问题,本质上是工序管控问题。把原材料与成分、工艺设计、造型浇注、热处理与检测这四道工序做扎实,质量自然会稳下来。大型铸钢厂腾飞铸钢愿意把这套做法,落到你的每一件大型铸钢件上。
在铸钢件采购中,“性价比”三个字往往很考验采购方的眼力。尤其... 【详情+】
水利水电工程中,闸门、阀门等核心铸钢件长期承受高压水流、泥沙... 【详情+】