单重1吨以上铸钢件毛坯到成品一站式定制

18339522227
18339522227
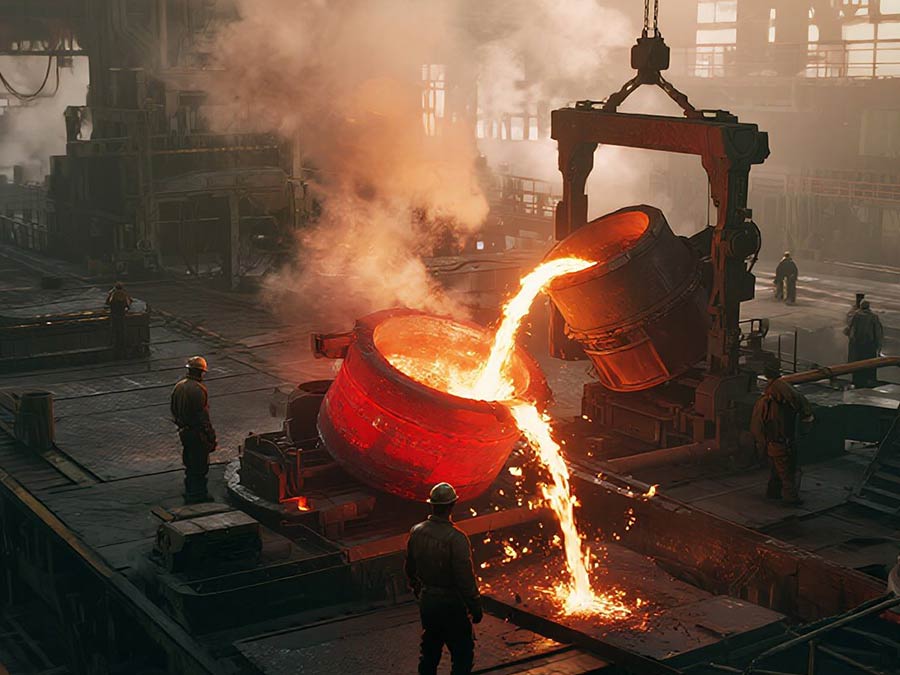
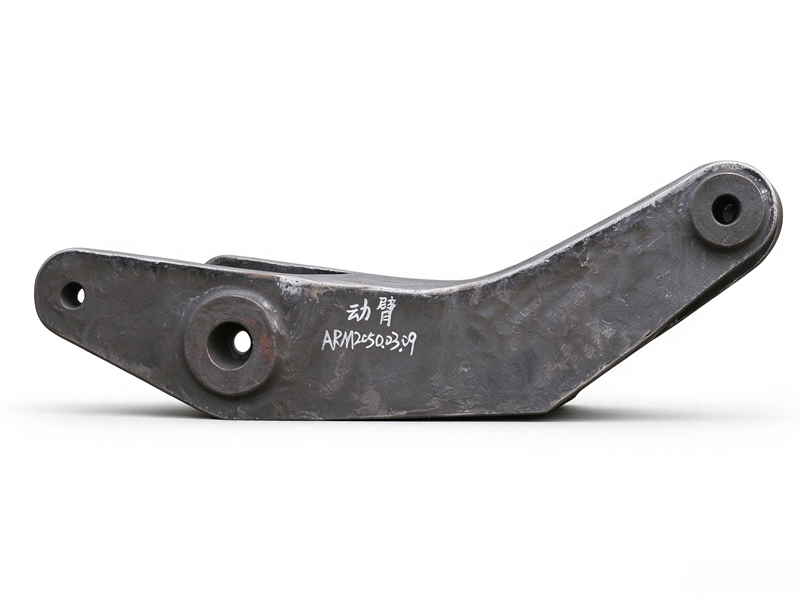
在大型铸钢件定制项目中,工艺路线直接决定性能、成本和交期。砂型铸造适配范围广,但并不是单一固定流程。 大型铸钢厂腾飞铸钢通常从工况材质、结构造型、批量交期、后续质量四个维度出发,为每款定制铸件匹配对应的砂型铸造方案。
一、先锚定工况与材质
不同工况载荷、环境温度、腐蚀条件,对应不同铸钢材质和工艺方向。矿山、冶金类承受冲击载荷的部件,要优先保证内部组织致密,工艺上会强化补缩系统、冒口和冷铁设计;耐腐蚀、耐热工况的铸件,则需调整造型材料和热处理制度。先明确使用场景,再反向推导工艺配置,能避免过度设计或性能不足。
二、按铸件结构匹配造型方式
水玻璃砂和树脂砂各有适用场景。水玻璃砂成本相对较低,适合大吨位、单件小批量、结构相对简单且成本敏感的铸件;树脂砂型腔表面质量好、尺寸精度高、溃散性好,更适合结构复杂、内腔多、表面质量和探伤要求高的铸件。对于清砂困难的内腔,应提前设置出砂通道,减少后续清理难度。造型材料本身并无优劣,关键是匹配产品结构。

三、兼顾生产批量与交付节奏
单件小批量定制,优先选择柔性更强的工艺,缩短模具和工装准备周期;批量稳定的订单,则可优化工装配置,提升造型、浇注和清理效率,降低单件成本。腾飞铸钢会根据客户交付节点倒排工序,把造型、浇注、热处理、机加工等环节衔接起来,在保证质量的前提下压缩交期。
四、匹配后续工序与质量要求
完整工艺路线不止于浇注成型,还要衔接热处理、机加工和检测。需要后续加工的铸件,应在铸造阶段预留合理余量,同时控制变形量;对UT、MT等探伤要求高的产品,要在工艺设计时优化浇注位置和补缩方案,减少缩孔、气孔、夹渣等内部缺陷风险。每一步工艺选择,都围绕质量验收标准展开。例如矿山耐磨件多采用水玻璃砂控制成本,复杂泵壳类铸件则更适合树脂砂保证内腔质量。

总的来说,大型铸钢件砂型铸造工艺路线没有固定答案,核心是从产品实际需求出发,在性能、成本、周期之间找到平衡。大型铸钢厂腾飞铸钢会根据每个定制项目的特点,适配水玻璃砂或树脂砂造型,并衔接后续热处理、机加工方案,帮客户选对工艺路径、控制综合成本。上传图纸或提供工况参数,即可获取大型铸钢件定制工艺方案与报价。
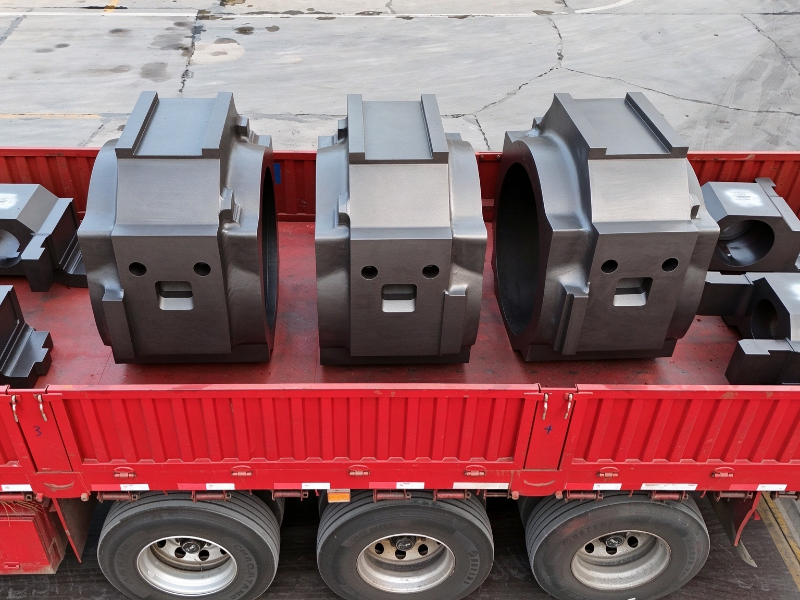
在矿山、冶金、水利水工、新能源等行业,大型铸钢件是整套装备的... 【详情+】
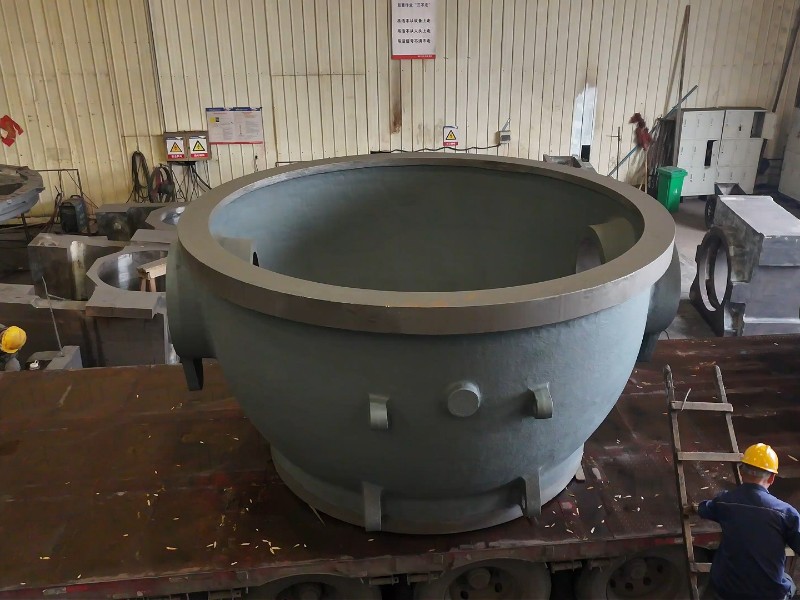
在水工、冶金、化工等工况中,大型阀体铸钢件承担流体控制系统的... 【详情+】