单重1吨以上铸钢件毛坯到成品一站式定制

18339522227
18339522227
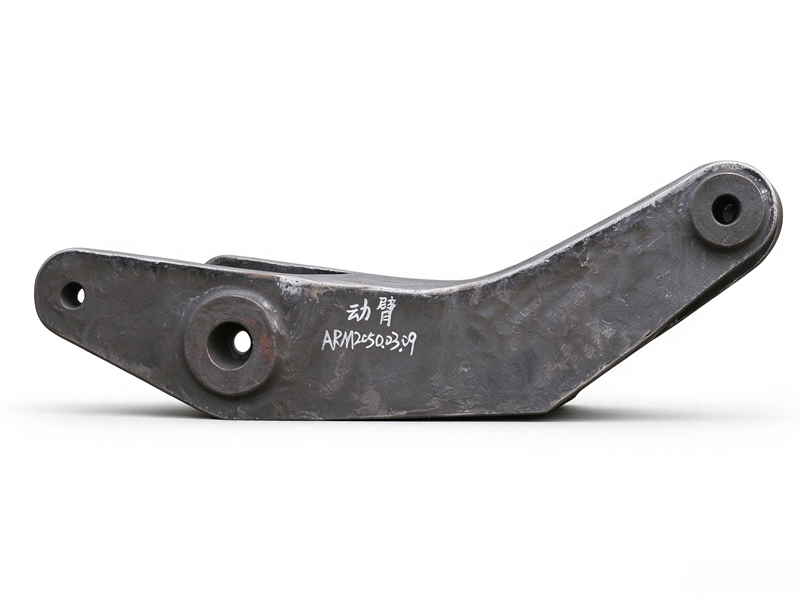
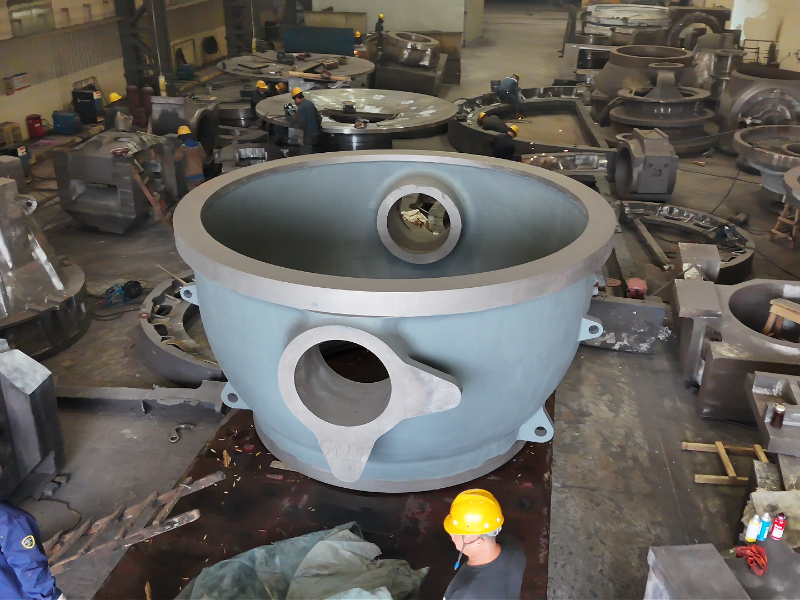
大型铸钢件用于建材、冶金、水利水工、新能源等重型机械领域。这类铸件壁厚大、热节分散、凝固时间长,工艺参数控制不当易出现缩孔、缩松、裂纹、变形等缺陷。结合大型铸钢件厂家腾飞铸钢的生产实践,工艺控制可围绕凝固顺序、型腔稳定、钢水洁净、充型平稳和应力释放展开。
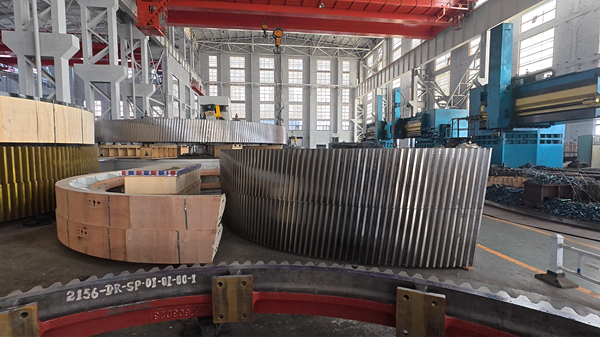
一、工艺设计:明确凝固顺序与补缩路径
工艺设计需考虑浇注位置、分型面、冒口与冷铁布置及浇注系统形式。厚大件热节多,补缩通道宜保持贯通,冒口与冷铁应配合使用。厚大铸钢件冒口设计,关键要看热节位置、补缩距离和凝固顺序,不宜只按壁厚放大尺寸。浇注系统应使钢水平稳充型,避免钢水直冲砂芯和热节部位。方案确定后,可用凝固模拟验证缩孔缩松位置、补缩效果和卷气风险。腾飞铸钢投产前会组织工艺、造型和冶炼人员会审,把风险点落实到操作要求中。
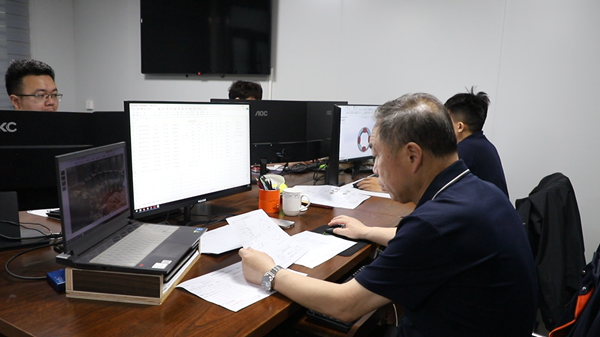
二、造型与制芯:兼顾型腔强度、排气与尺寸
砂型体积大,浇注时钢水静压力较高,紧实不足易导致涨箱、跑火;紧实过度或退让性不足会增加裂纹倾向。型砂强度、透气性、紧实度和涂料质量需综合控制。砂芯排气要通畅,芯撑位置要稳,涂料应均匀并充分烘干,减少水分和气体进入钢水。复杂件还需检查砂芯装配尺寸和防漂芯措施。合箱前确认型腔清洁、排气道畅通,有助于降低后续缺陷处理难度。
三、冶炼:成分达标与纯净度并重
钢水质量影响大型铸钢件内在质量。冶炼时按材质要求控制碳、硫、磷和合金元素含量,同时关注夹杂物和气体含量。出钢温度、脱氧制度和镇静时间需结合钢种与铸件结构确定,减少过氧化或二次氧化。腾飞铸钢会结合炉前分析、温度记录和钢水状态调整参数,避免机械套用固定值。浇注前复核温度,有助于降低钢水状态波动带来的风险。
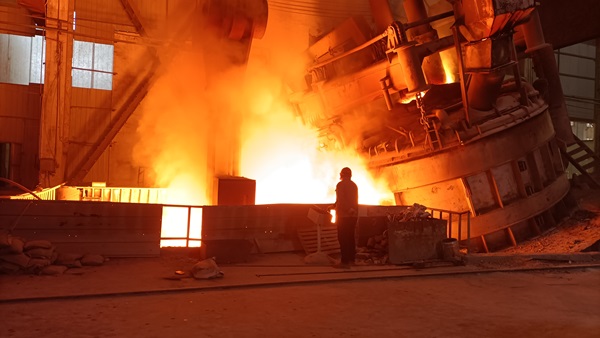
四、浇注:温度、速度与现场观察相匹配
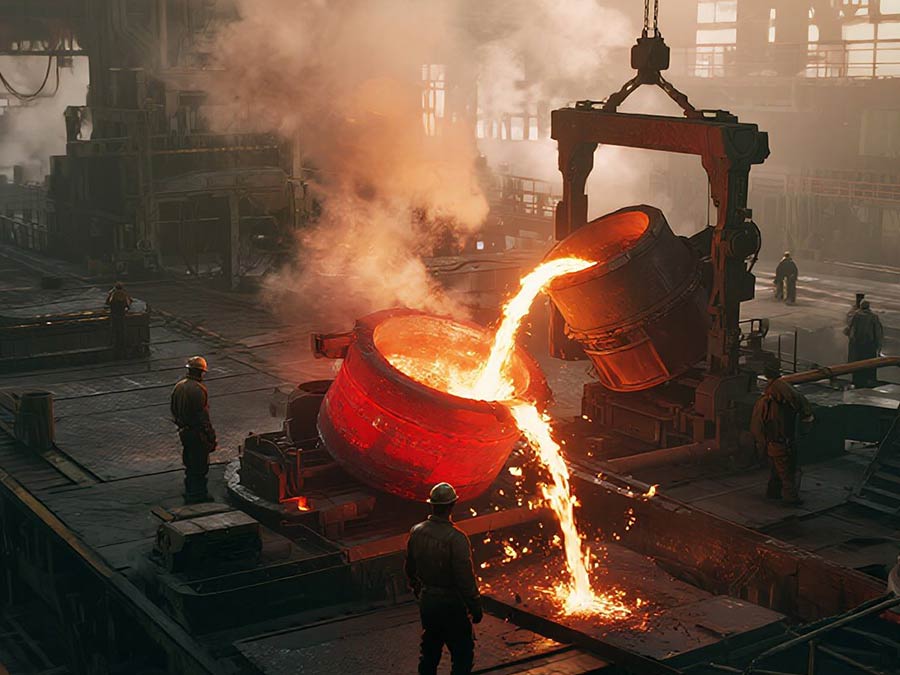
大型铸钢件浇注温度多少合适,需根据材质牌号、壁厚和工艺方案确定:温度过高,粘砂、缩孔和热裂倾向可能增加;温度过低,又可能出现冷隔或浇不足。浇注时应控制速度,使钢水连续平稳充型;浇注中安排人员观察冒口、砂型和排气情况,发现跑火、呛火及时处理。浇注后的保温或缓冷也需重视,打箱时间按工艺要求执行,降低过早打箱引发裂纹的风险。
五、热处理与检测:释放应力并形成反馈闭环
铸件凝固后内部应力较大,热处理是调整组织、降低开裂风险的重要环节。装炉温度、升温速度、保温时间和冷却方式需控制;结构复杂件通常采用去应力退火或正火加回火,避免快速加热和快速冷却。之后按技术条件进行外观、尺寸、化学成分、力学性能及UT、MT等无损检测。发现缺陷后,结合缺陷位置和形态分析成因,并将结果反馈至工艺设计、造型或冶炼环节,避免只做修补处理。只有检测结果回到前道工序,工艺参数才有持续修正的依据。
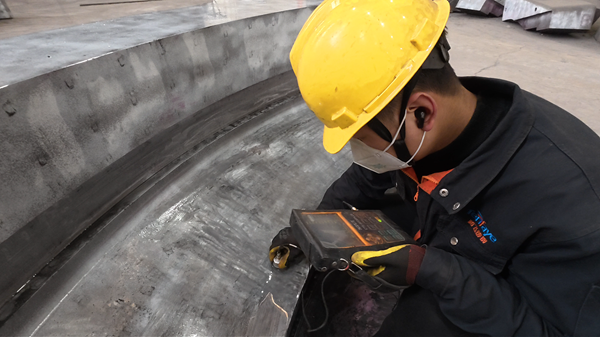
总体看,大型铸钢件关键控制要点包括工艺设计合理、造型制芯可靠、钢水洁净、浇注平稳、热处理与检测形成闭环。大型铸钢件厂家腾飞铸钢的实践表明,难点往往不在单一参数,而在于各项参数是否匹配。把冒口设计、浇注温度、打箱时间和检测反馈落实到操作要求中,有助于提高铸件质量的一致性。
【本文标签】 大型铸钢件厂家腾飞铸钢 大型铸钢件
【责任编辑】

大型铸钢件用于建材、冶金、水利水工、新能源等重型机械领域。这... 【详情+】
重工行业采购铸钢件阀体,核心关注质量,而质量的关键在于材质。... 【详情+】